設備・機械塗装の仕上がりを検収で確かめる方法|膜厚・付着性・外観
この記事の結論:設備・機械塗装の仕上がりは、完成後の外観だけでは確かめられません。検収では、下地処理を工程写真で、膜厚を膜厚計の測定値で、付着性を試験で確かめ、乾燥時間と外観の合格基準を事前に決めておくことが基本です。
設備・機械の塗装は、引き渡しの時点ではきれいに見えても、数か月から数年後に剥がれや錆として不具合が表れることがあります。原因の多くは、下地処理・膜厚・乾燥といった、完成後には見えなくなる工程にあります。
この記事では、設備・機械塗装の仕上がりを発注側が検収でどう確かめるかを、工程ごとに整理します。見積り前に決めておくことは「工場の設備・機械の塗装|見積り前に決めておく3つの判断軸」で扱っています。
目次
設備・機械塗装の不具合は「見えなくなる工程」で決まる
| 工程 | 完成後に見えるか | 不十分だと起きやすいこと |
|---|---|---|
| 下地処理(ケレン・脱脂) | 見えない | 早い時期の剥がれ、塗膜の下からの錆 |
| 下塗り(錆止め) | 見えない | 錆の再発 |
| 膜厚 | 見た目では判断しにくい | 薄い部分からの錆、下地の透け |
| 乾燥・硬化 | 見えない | 傷やべたつき、塗膜の性能が出ない |
| 上塗りの外観 | 見える | ムラ、タレ、ピンホール |
完成した外観だけを見て検収すると、見えない工程の良し悪しは判断できません。検収は「途中工程の記録」と「測定値」と「外観」の3つで確かめるのが基本です。
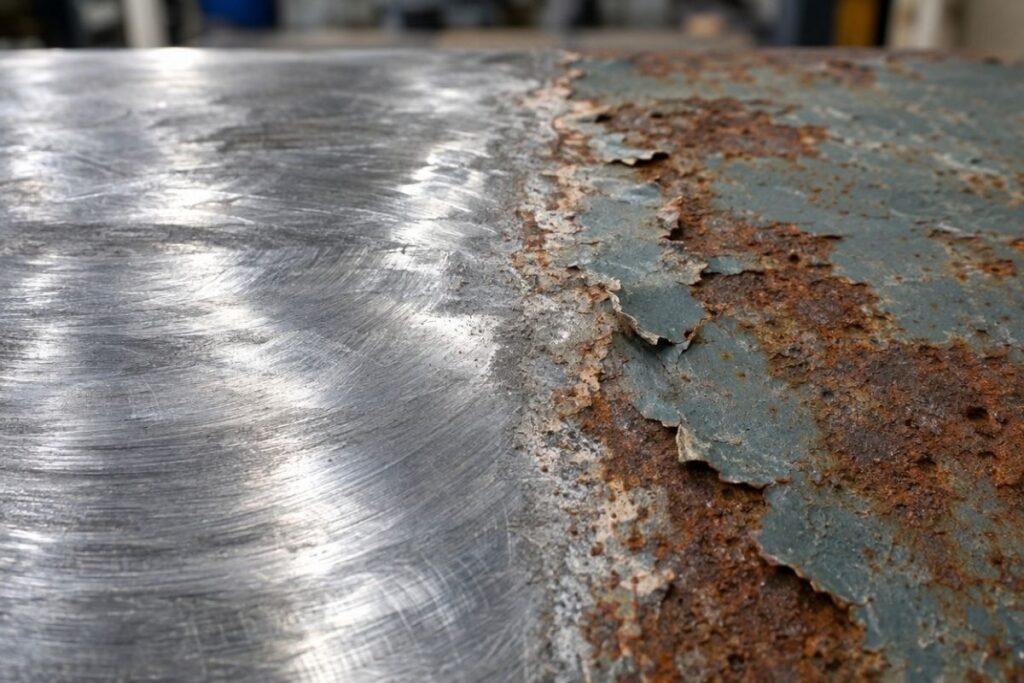
下地処理は工程写真で確かめる
下地処理は、塗膜の密着と防錆を左右する工程です。素地調整の程度(1種〜4種)の考え方は見積り前に決めておく3つの判断軸で解説しています。完成後には確認できないため、次の段階の写真を報告書に入れてもらうよう、発注時に依頼しておきます。
- 処理前の錆・旧塗膜の状態
- ケレン後の素地の状態
- 脱脂・清掃の後
- 錆止め(下塗り)の塗布後
サンドブラストは錆や旧塗膜を落として密着を高めるのに有効ですが、設備を据え付けたままの現場では使えないことも多く、動力工具や手工具によるケレンになります。どの方法で、どこまで落とすかを事前に取り決めておくと、写真で確認するときの基準になります。
膜厚は膜厚計の測定値で確かめる
塗膜の厚さは防錆性能に直結します。仕様で指定した膜厚に達しているかは目視では判断できないため、膜厚計で測った値で確認します。

| 測定方式 | 主な対象の素地 |
|---|---|
| 電磁式 | 鉄・鋼など磁性のある金属 |
| 渦電流式 | アルミなど磁性のない金属 |
- 測定する箇所と点数を事前に決める(平面だけでなく、角・端部・溶接部は薄くなりやすい)
- 測定値を一覧にして報告してもらう
- 指定膜厚に届かない箇所の扱い(増し塗りするか)を決めておく
付着性は試験の方法と場所を先に決める
塗膜の付着性は、JIS K 5600-5-6 に定められたクロスカット法などで評価できます。塗膜に格子状の切り込みを入れ、テープで剥がれ方を見る試験のため、製品そのものに傷が残ります。規格の本文は日本産業標準調査会(JISC)のJIS検索で閲覧できます。
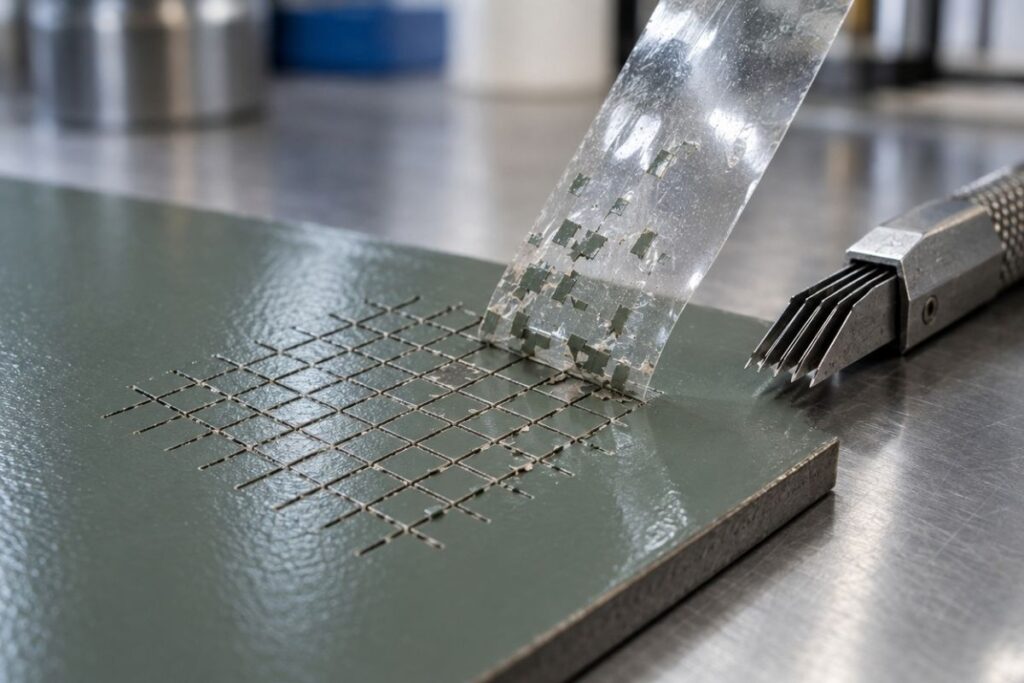
実施する場合は、同じ条件で塗ったテストピースで行うか、目立たない箇所で行うかを事前に取り決めておきます。
乾燥・硬化の時間を工程表に入れる
塗料には指触乾燥、半硬化乾燥、硬化乾燥といった段階があり、次の工程に進める時間や、設備を再稼働・搬出できる時間は、塗料の種類と気温・湿度で変わります。気温が低い、湿度が高いといった条件では乾燥が遅れ、白化や硬化不良の原因になります。
使用する塗料の技術資料に記載された乾燥時間と塗装条件を確認し、再稼働や搬出の時刻を工程表に組み込んでおくと、乾燥不足のまま設備を動かすことを防げます。熱をかけて硬化させる焼付塗料と、常温で乾かす塗料の違いは「焼付塗料、ローラー塗装塗料、粉体塗料の違いとは?」で解説しています。
外観は基準を決めて立ち会いで確認する
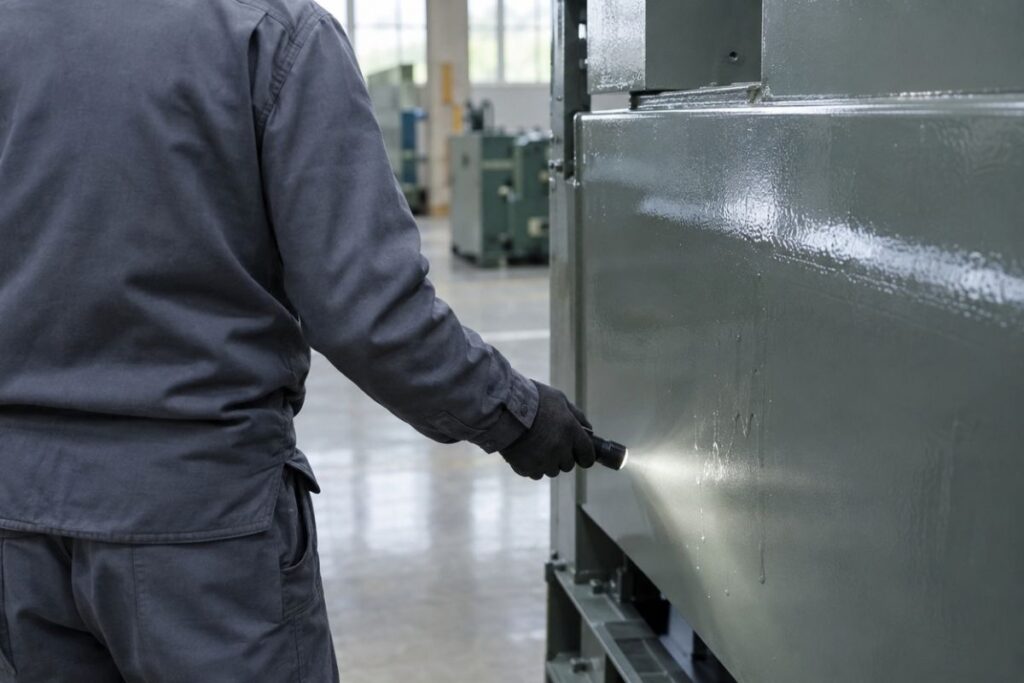
- 色:色見本・色番号と照合する
- ツヤ:指定どおりか(ツヤあり・半ツヤ・ツヤ消し)
- ムラ・タレ・ピンホール・異物の付着がないか
- 塗り残しがないか(裏面・隙間・ボルト周り)
- 銘板や表示を塗りつぶしていないか
- 養生跡や、周囲の設備への塗料の飛散がないか
どこまでを合格とするか(限度見本など)を事前に共有しておくと、立ち会いでの判断がぶれません。
設備・機械塗装の検収で受け取っておきたい書類
| 書類 | 内容 |
|---|---|
| 工程写真 | 各工程の前後 |
| 使用塗料の一覧 | 製品名・色番号 |
| 膜厚測定記録 | 測定箇所と値 |
| 試験記録 | 付着性試験などを行った場合 |
| 安全データシート(SDS) | 使用した塗料のもの |
これらを保管しておくと、次の塗り替えで前回の仕様をそのまま引き継げます。SDSの見方は、厚生労働省「職場のあんぜんサイト(GHSモデルSDS情報)」で確認できます。
まとめ|設備・機械塗装の仕上がりを確かめる5つの方法
- 下地処理は、工程ごとの写真で確かめる
- 膜厚は、膜厚計の測定値で確かめる
- 付着性試験は、方法と場所を先に決める
- 乾燥・硬化の時間を、再稼働の時刻とあわせて工程表に入れる
- 外観は、合格の基準を決めて立ち会いで確認する
設備・機械塗装の検収でよくある質問
- 膜厚の測定は必ず必要ですか
-
仕様で膜厚を指定している場合は、測定値で確認するのが確実です。小規模な補修などで測定を省くこともあるため、発注時に要否を決めておきます。
- 工程写真は誰が撮るのですか
-
通常は施工する側が撮影し、報告書にまとめて提出します。どの工程を撮るか、どの形式で受け取るかを発注時に取り決めておきます。
- 膜厚が指定に届かない箇所があったらどうしますか
-
増し塗りで指定の膜厚まで上げるのが基本です。増し塗りの範囲と再測定のしかたを事前に決めておくと、検収の場で判断がぶれません。
- 検収で不具合が見つかったらどうしますか
-
引き渡し前の立ち会いで指摘し、手直しの範囲と時期を決めます。保証の有無・期間・対象は、契約の時点で書面で確認しておきます。
設備・機械の塗装を実際に検討する場合
検収の方法まで決まれば、発注先にその内容を伝えて見積りを取る段階になります。工場の生産設備・機械の塗装は、必要な施工体制と設備を持つ会社が限られます。
生産設備・機械の塗装、構造物の塗装を手がける株式会社ユーコーが、対応範囲と工程を公開しています。
監修・運営者
監修:株式会社ユーコー 代表取締役 沖 裕也(塗装歴25年)。現場と見積りの両方を見てきた立場から、本記事の内容を確認しています。
運営:株式会社ユーコー。塗装naviプラスは当社が運営する情報サイトで、塗装工事は行っておりません。詳しくはこのサイトについてをご覧ください。